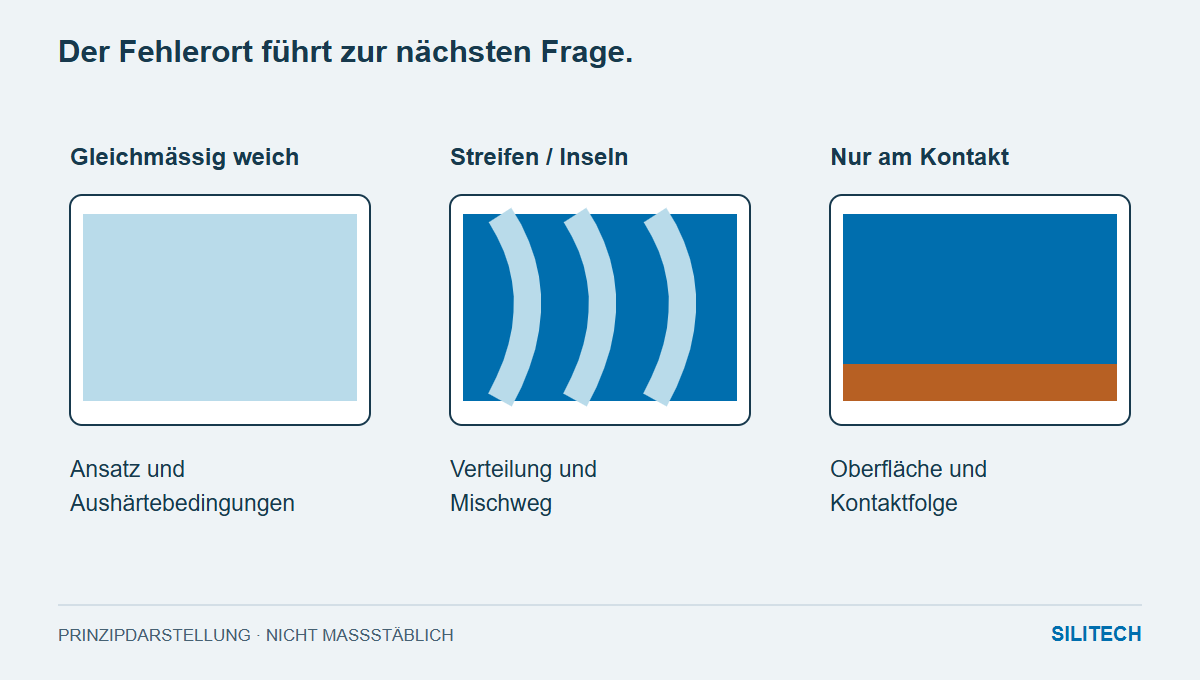
Une pièce enrobée reste molle. L'explication la plus simple est souvent : manque de durcisseur. Mais un dosage incorrect n'est qu'une cause possible. Analyser la répartition des zones molles constitue généralement un meilleur point de départ.
Tout d'abord, l'état cible doit être correct. Certains matériaux d'enrobage conservent une consistance élastique ou gélatineuse. Dans ce cas, la possibilité d'un pressage n'est pas considérée comme un défaut. Un écart est constaté uniquement si le matériau n'atteint pas l'état prévu pour ce produit dans les conditions de polymérisation correspondantes.
L'ensemble du processus est affecté de la même manière
Il convient ensuite d'examiner le poids des composants, leur association et le profil de température. Les composants étaient-ils correctement associés ? Le dosage du mélange a-t-il été effectué en masse ou en volume ? Le temps de durcissement prévu a-t-il été atteint ?
Une confusion dans la quantité de référence peut être subtile. Pour la LOCTITE EA 9483, le rapport résine/durcisseur spécifié est de 2:1 en volume, mais de 100:46 en masse. Par conséquent, 100 g de résine nécessitent 46 g de durcisseur. Ajouter 50 g revient simplement à appliquer le rapport volumique à l'échelle. L'effet de cette différence n'est pas immédiatement visible dans ce calcul ; elle explique principalement l'erreur de dosage.
Des zones pleines alternent avec des bandes adhésives
Ici, la répartition des composants devient primordiale. Les quantités totales peuvent être correctes, mais les composants peuvent ne pas se mélanger uniformément à certains endroits. Lors d'un mélange manuel, il faut porter une attention particulière au fond et aux parois du récipient. Si des particules non mélangées sont entraînées par les parois pendant le versement, elles formeront une zone distincte au sein du composant.
Avec un mélangeur statique, l'évolution temporelle est utile : l'écart est-il apparu au début, après une pause ou pendant toute la durée de la décharge ? Un échantillon composite, constitué de tous les prélèvements, masque précisément cette différence. Des prélèvements séparés, effectués au début et pendant la décharge, la préservent.
Seule la surface du composant reste collante
Si le même mélange durcit différemment loin de la surface de contact, il convient d'examiner cette dernière. Avec certaines silicones à polymérisation par addition, les matériaux de contact peuvent inhiber la réticulation. Ce mécanisme est différent d'un problème de poids total. Pour d'autres systèmes, d'autres facteurs de surface peuvent être en cause.
Le test de contrôle approprié établit le contact réellement pertinent : le même substrat avec de la peinture, du nettoyant ou un agent de démoulage, ainsi qu’un matériau du même lot sur une référence connue. Appliquer une couche supplémentaire en cas de suspicion créerait initialement une nouvelle surface et ne ferait que reporter la résolution du problème initial.
La formule reste stable pendant le dépannage
L'ajout de durcisseur supplémentaire n'est pas un accélérateur général. La chaleur ne remplace pas non plus le dosage correct ni un mélange suffisant. La post-cuisson n'est appropriée que si le système et l'assemblage sont conçus à cet effet.
Pour le dépannage, les informations les plus utiles sont une vue d'ensemble de la localisation du défaut, ainsi que les quantités réelles et le profil température-temps. Cela permet de cibler l'investigation ultérieure sur le dosage, la distribution ou le contact.
Deux questions pratiques
La présence d'un résidu dur dans la tasse constitue-t-elle une preuve du contraire ?
Il montre l'état de cet échantillon. La fine couche de joint ou le composé d'enrobage du composant présentent des surfaces de contact différentes et possiblement un profil de température différent. Ces deux observations peuvent être correctes simultanément.
Puis-je modifier le ratio si le matériau durcit trop lentement ?
Seules des exigences spécifiques au produit peuvent justifier un ratio différent. Dans le cas contraire, le procédé prévu, notamment la température et la taille du lot, est pris en compte en premier lieu.
Mentionné dans l'article
LOCTITE EA 9483 - Adhésif époxy haute transparence ↗Pour approfondir le lien
La documentation produit actuelle est déterminante pour le traitement.