Le silicone est élastique à l'intérieur de la cupule. Directement sur le modèle, il reste collant. Les deux zones proviennent du même lot, mais ont subi des conditions de contact différentes. C'est précisément là que commence l'enquête.
Avec les silicones à polymérisation par addition, certaines substances peuvent inhiber le processus de polymérisation. Le défaut qui en résulte rattache donc la surface du modèle, mais ne constitue pas, à lui seul, une preuve de cause précise.
Le nom d'une résine ne décrit que partiellement le modèle fini
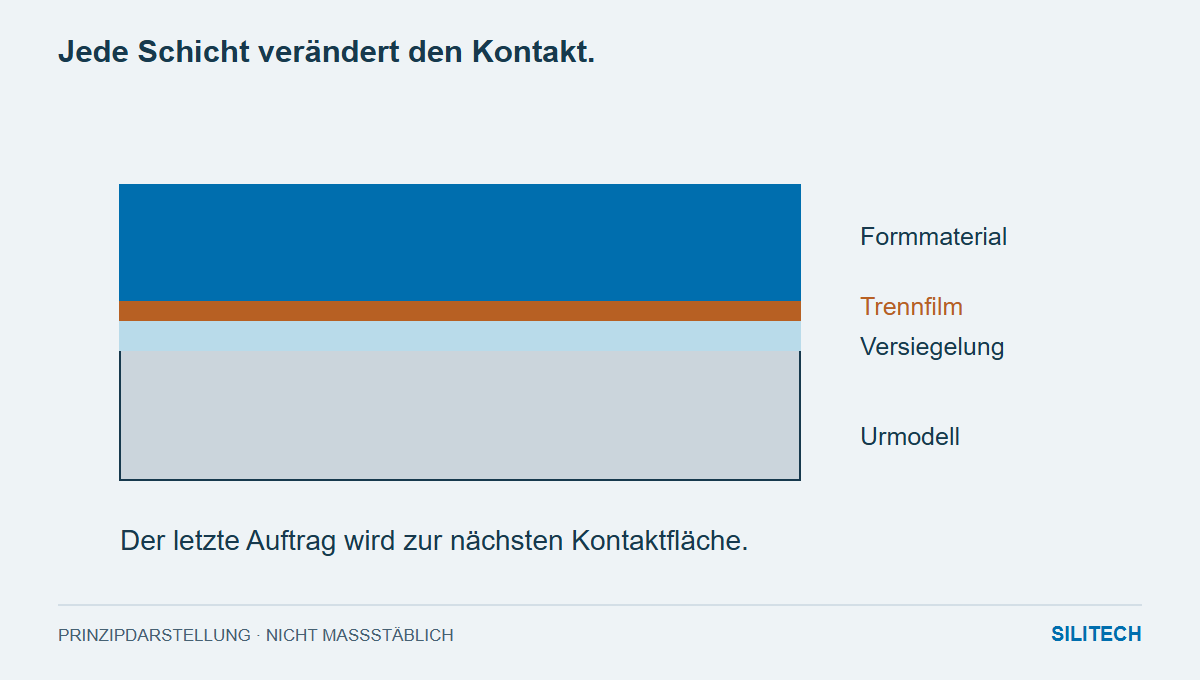
Après l'impression, le processus peut comprendre le lavage, la post-cuisson, le ponçage, le masticage, la peinture et l'application d'un agent de démoulage. Au final, le silicone n'entre pas simplement en contact avec la résine d'impression, mais bien avec la surface finie.
Un test réalisé sur un échantillon résiduel non traité ne permet pas de confirmer cette conclusion. L'échantillon représentatif présente les mêmes matériaux de contact et les mêmes étapes de traitement que la zone critique du modèle.
Certaines substances de contact peuvent interférer avec la réaction
Elkem mentionne le caoutchouc naturel réticulé au soufre, certains silicones à vulcanisation par condensation, les stabilisants PVC et les époxydes à vulcanisation amine comme inhibiteurs potentiels du BLUESIL RTV 3428 A et B. En cas de doute, le fabricant recommande un test de contact sur une petite surface
Cette liste ne constitue pas une généralisation concernant tous les matériaux d'une même gamme. La formulation spécifique et les conditions de contact réelles restent déterminantes. Même des outils insuffisamment nettoyés peuvent transférer des substances ; Elkem insiste explicitement sur ce risque de contamination croisée.
Considérons séparément cette transition marquante
Si seule la zone remplie reste collante, on compare la structure du matériau de base, du mastic et de la couche de finition. L'utilisation d'un matériau du même lot sur une référence connue permet d'isoler le problème de contact du comportement général du lot.
L'application d'une couche supplémentaire de laque peut modifier la surface de contact. Seuls des essais avec cette nouvelle séquence complète permettront de déterminer si elle constitue une solution adéquate. Elle ne doit pas être considérée comme un remède universel à une inhibition inconnue.
Après le contact vient la géométrie
Un simple test de contact ne permet pas encore de déterminer comment le moule final s'ouvrira. Un petit échantillon présentant la contre-dépouille la plus complexe complète le test. Celui-ci révèle la séparation du moule, son allongement et les nervures critiques.
Le moule est ensuite testé avec le matériau de coulée prévu. Seule cette étape permet de combiner la compatibilité du modèle, le démoulage et le résultat de la coulée. Il est impossible de garantir un nombre précis de pièces réalisables sans preuve concrète.
Pour plus de clarté, une photo du modèle et la séquence des couches sont donc très utiles. Cela permet de comprendre l'historique des matériaux de la surface extérieure visible.
Deux questions pratiques
Un bon résidu de tasse peut-il exclure un problème de contact ?
Non. Il n'a pas touché la surface du modèle. La différence entre la zone de référence et la zone de contact est un indicateur utile.
Pourquoi inclure les outils ?
Ils peuvent transférer des résidus d'autres substances au mélange. Dans les systèmes de réticulation sensibles, cette contamination croisée constitue un facteur important.
Mentionné dans l'article
BLUESIL RTV 3428 A + B Kit Translucide ↗Pour approfondir le lien
Sources et conditions techniques
La documentation produit actuelle est déterminante pour le traitement.