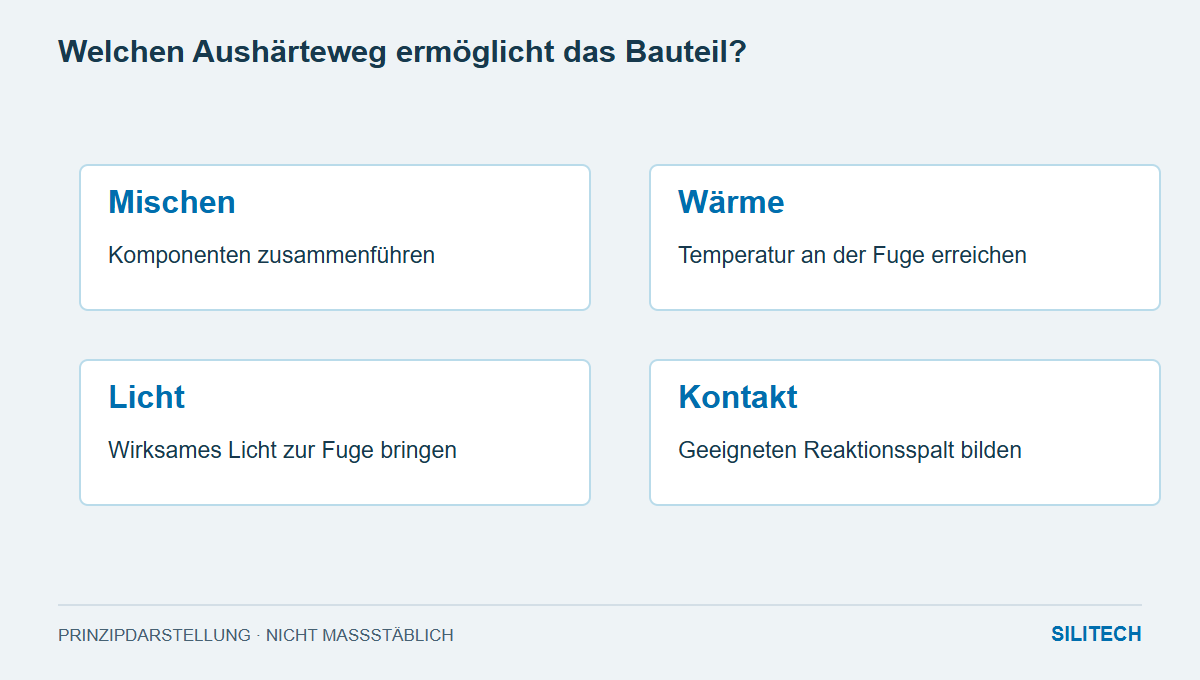
Deux pièces métalliques opaques doivent être conditionnements rapidement. Le joint de colle sera invisible après l'assemblage. Ces trois spécifications permettent déjà de restreindre le choix : un système de polymérisation exclusivement par la lumière doit recevoir une lumière efficace sur toute la surface requise.
La question du processus de durcissement doit donc être abordée avant la liste des produits. Un matériau peut posséder d'excellentes propriétés sans pour autant être adapté aux conditions rencontrées sur la pièce.
Les systèmes mixtes amènent la réaction dans l'articulation
Avec une colle époxy bi-composante adaptée, la résine et le durcisseur sont mélangés avant l'assemblage. Le dosage et le mélange doivent être précis ; la période de travail commence alors. Il est nécessaire de prévoir suffisamment de temps pour l'application, le positionnement et le serrage correct lors de l'assemblage.
Un adhésif époxy thermodurcissable monocomposant évite le mélange direct au poste de travail, mais nécessite le processus de chauffage spécifié. La compatibilité des matériaux et de la géométrie avec cette étape est un critère de sélection essentiel. Les réglages du four ne suffisent pas à eux seuls pour garantir le profil de température nécessaire au point de collage.
La surface et l'espace peuvent faire partie du mécanisme de réaction
Les cyanoacrylates réagissent avec de faibles quantités d'humidité sur les surfaces appropriées. Leur collage rapide exige un positionnement précis des pièces. Un développement rapide de la résistance est peu utile si l'alignement nécessite encore des corrections.
Les adhésifs et mastics anaérobies exploitent l'espace réduit créé par l'absence d'oxygène dans certaines applications métalliques. Le freinage et l'étanchéité des filetages, ainsi que les assemblages arbre-moyeu, présentent des défis différents. L'expression « métal sur métal » ne suffit pas à décrire les conditions requises.
La lumière doit parvenir au joint en tant que variable de processus
Pour les systèmes de polymérisation UV et photopolymérisables, la longueur d'onde, l'intensité et la durée d'exposition sont cruciales. Un plastique apparemment transparent ne permet pas automatiquement une transmission suffisante du spectre lumineux requis. Dans les zones ombragées, seul un système de polymérisation additionnel dédié peut assurer cette fonction.
Le bord extérieur exposé ne prouve donc pas que la zone intérieure cachée a complètement polymérisé. Le composant, l'adhésif et le dispositif d'exposition sont considérés ensemble.
Une famille chimique peut contenir plusieurs types d'ordre
Pour les acrylates structuraux, Permabond désigne à la fois des systèmes bicomposants prémélangés et des procédés sans mélange avec application séparée de l'adhésif et de l'initiateur. Le nom de la famille ne précise donc ni la buse de mélange ni les étapes de travail.
Après cette première sélection, seuls les procédés dont les conditions peuvent être respectées sur la pièce sont retenus. Ce n'est qu'alors que les produits adaptés sont comparés en fonction de leur résistance, de leur durabilité et de la facilité d'assemblage. Par conséquent, une première analyse pertinente comprend un schéma d'assemblage, une description de l'état de surface et les étapes de mélange, de chauffage ou de photopolymérisation disponibles.
Deux questions pratiques
Puis-je utiliser un adhésif UV entre des pièces opaques ?
Uniquement si le procédé spécifique permet le durcissement nécessaire sur toute la zone concernée, par exemple grâce à un mécanisme additionnel prévu à cet effet. Un bord extérieur exposé à lui seul ne constitue pas une preuve suffisante.
Pourquoi un adhésif à prise rapide peut-il rendre l'assemblage plus difficile ?
Cela permet de réduire le temps nécessaire au positionnement et à l'assemblage. Le flux de travail requis et les états de résistance qui en découlent doivent être compatibles pour la sélection.
Pour approfondir le lien
La documentation produit actuelle est déterminante pour le traitement.