)
)
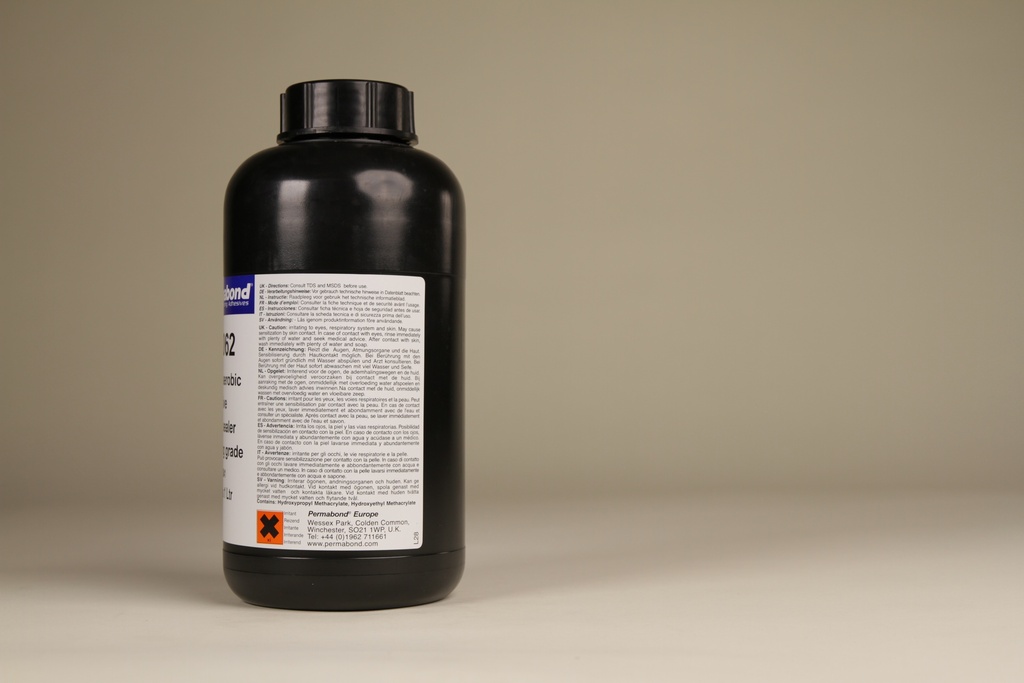
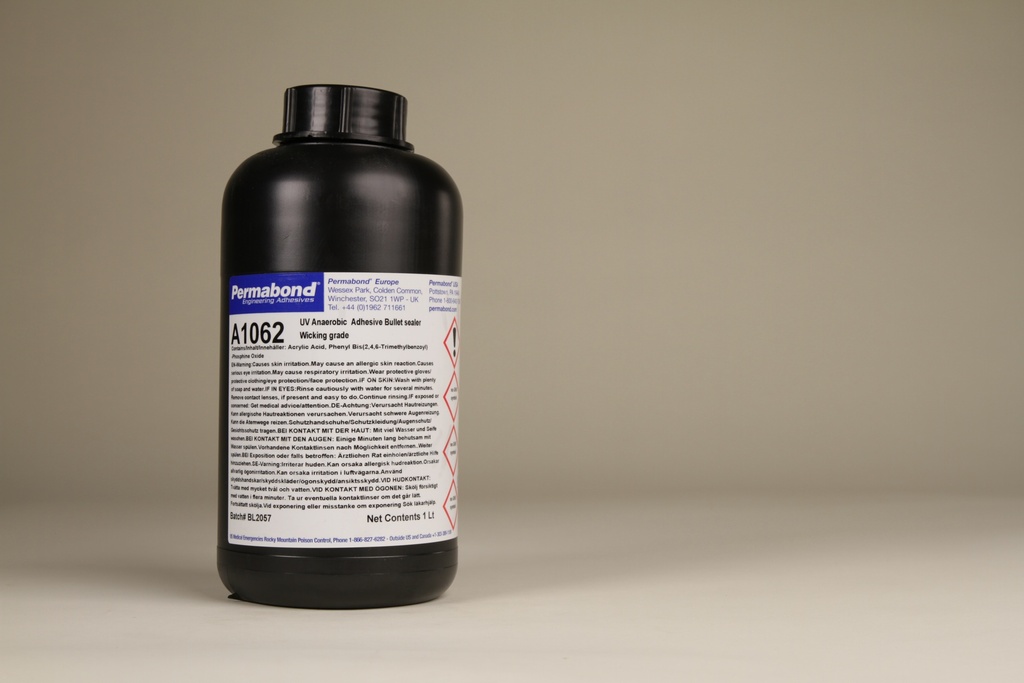
PERMABOND A1062
Adhésif pour moyeu d'arbre à mèche + polymérisation secondaire UV
Adhésif pour moyeu d'arbre à mèche avec polymérisation secondaire UV — remplit les micro-interstices, polymérise l'excédent grâce à la lumière UV.
Documents
Code SH :
35069190
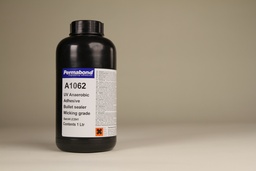
Permabond A1062 est un adhésif à mèche pour joints arbre-moyeu, doté d'une double chimie de polymérisation : anaérobie dans l'entrefer, polymérisation UV en surface. Sa faible viscosité permet son application sur des composants déjà assemblés.
Avec une viscosité de 10 à 20 mPa·s, l'A1062 présente une viscosité ultra-faible et s'écoule par capillarité dans des micro-interstices jusqu'à 0,05 mm ; il est même possible de coller des composants déjà assemblés. La polymérisation anaérobie se déroule dans l'interstice, en conditions anaérobies.
Le procédé unique de polymérisation secondaire par UV (spectre 365–420 nm, 5 à 20 secondes avec une lampe de 4 mW) élimine l'excédent d'adhésif en surface, un atout majeur pour le scellement des munitions et les procédés de fabrication présentant des joints de colle visibles. La chimie du méthacrylate distingue l'A1062 de l'acrylique classique de la série Standard A.
Durcissement secondaire anaérobie + UV — combinaison unique de deux mécanismes de durcissement : anaérobie dans l’espace (arbre-moyeu), lumière UV pour l’excès d’adhésif en surface (5 à 20 secondes à 365–420 nm). Faible viscosité pour une pénétration par capillarité.
Qu'est-ce qui distingue Permabond A1062 ?
À quoi sert le Permabond A1062 ?
Mise en œuvre
Accessoires recommandés
Remarques importantes
Quel adhésif anaérobie Permabond pour quelle application ?
Permabond A1062 en comparaison directe avec les produits apparentés de la série A.
Permabond A1062 Produit actuel | Permabond HM162 → | Permabond A1046 → | Permabond A126 → | |
|---|---|---|---|---|
| Application / Résistance | Imprégnation par capillarité du moyeu de l'arbre + polymérisation secondaire aux UV | Viscosité plus élevée, appliquer avant l'assemblage | Haute résistance sans polymérisation secondaire aux UV | Capillarité sans polymérisation secondaire aux UV |
| Viscosité | 10-20 mPa·s | 1.000 mPa·s | — | 10–30 mPa·s |
| Remplissage des jeux max. | 0,05 mm | 0,12 mm | 0,25 mm | 0,05 mm |
| Couple de desserrage | — | 32 N·m | 30 N·m | 14 N·m |
| Couple de maintien | — | 57 N·m | 50 N·m | 34 N·m |
Données techniques pour PERMABOND A1062
| Informations produit | |
|---|---|
| Fabricant | Permabond Engineering Adhesives Ltd |
| Marque | Permabond |
| Conditionnement | 250 ml, 500 ml, 1 l |
| Pays d'origine | Italie |
| Performance à la résistance finale | |
|---|---|
| Conductivité thermique | 0,19 W/(m.K) |
| Propriétés physiques | |
|---|---|
| Couleur | vert |
| Groupe chimique | Ester méthacrylique |
| Viscosité (adhésifs) | Basse viscosité <500 MPas |
| Viscosité mPa.s | 10-20 |
| Valeurs de durcissement | |
|---|---|
| Largeur de jeu maximale (mm) | 0.05 |
| Résistance de manipulation (acier M10)@23°C | 5 à 20 secondes |
| Résistance fonctionnelle (acier M10)@23°C | 20 minutes |
| Résistance finale (acier M10)@23°C | 1 heure |
| Propriétés thermiques | |
|---|---|
| Température de stockage (°C) | 5-25 |
| Température de service (°C) | -55 à 150 |
| Coefficient de dilatation thermique | 90 x 10-6 mm/mm/°C |
Veuillez consulter les valeurs contraignantes dans la fiche technique (TDS) sous l'onglet "Documents".
Documents et fiches techniques
Cliquez sur un document pour l'aperçu ou sur l'icône de téléchargement pour un téléchargement direct.
Fiches techniques (TDS) 2
Questions fréquentes concernant le Permabond A1062
Questions d'application et de conception issues de la pratique — répondues par SILITECH.
Permabond A1062 est un méthacrylate (anaérobie à polymérisation secondaire UV) d'une viscosité de 10 à 20 mPa·s et capable de combler des interstices jusqu'à 0,05 mm. C'est un adhésif à effet mèche pour assemblage arbre-moyeu, à polymérisation secondaire UV : il pénètre dans les composants assemblés et polymérise l'excédent par UV. Les adhésifs anaérobies polymérisent en l'absence d'air et au contact du métal, ce qui les rend idéaux pour les collages métalliques de haute précision.
Les adhésifs anaérobies comme Permabond A1062 restent liquides dans le flacon (au contact de l'air et de l'oxygène) et ne durcissent qu'après collage en conditions anaérobies et par contact métal-métal. Le durcissement débute à la surface du métal et se propage dans l'espace de collage. Le produit durcit rapidement sur l'acier et le cuivre ; sur l'acier inoxydable et le zinc, l'activateur Permabond A905 peut être utile.
Difficile à séparer : les adhésifs pour moyeux d'arbre sont conçus pour des liaisons permanentes. Le démontage nécessite généralement de chauffer le joint à plus de 200 °C, après quoi la liaison peut être séparée mécaniquement.
Le Permabond A1062 ne possède pas d'homologations industrielles spécifiques telles que WRAS ou KTW (eau potable). Pour les applications industrielles générales, le produit est homologué conformément aux spécifications internes de Permabond ; toutefois, des essais spécifiques au produit sont recommandés avant la production en série.
Sur acier M10, la colle Permabond A1062 atteint généralement sa résistance à la manipulation après 15 minutes et sa résistance fonctionnelle après 1 heure à 23 °C. La résistance finale est atteinte après 24 heures. Sur les surfaces inactives (acier inoxydable, zinc) ou à basse température, le temps de durcissement est prolongé ; l’activateur Permabond A905 accélère le processus.
Permabond A1062 est un adhésif à mèche pour l'assemblage arbre-moyeu, polymérisé par UV (viscosité de 10 à 20 mPa·s, remplissage de l'espace de 0,05 mm, couple de rupture). Permabond HM162 est un adhésif à haute résistance pour l'assemblage arbre-moyeu (1 000 mPa·s, remplissage de l'espace de 0,2 mm, couple de rupture de 32 N·m) – de viscosité plus élevée, à appliquer avant le montage. Ces deux adhésifs appartiennent à la gamme anaérobie Permabond A.
Le choix dépend de l'application : Permabond A1062 (collage par capillarité arbre-moyeu + polymérisation secondaire UV) ; Permabond HM162 (collage haute résistance arbre-moyeu) ; Permabond A1046 (haute résistance, polymérisation rapide) ; Permabond A126 (collage par capillarité universel). Pour les surfaces inactives (acier inoxydable, zinc, aluminium), l'activateur Permabond A905 être utilisé pour accélérer la polymérisation.
Votre question n'y figure pas ?
Notre équipe technique vous conseille personnellement sur le choix des matériaux, les questions de traitement et les exigences individuelles. Rapide et compétent.
Spécifications du produit
| Informations produit | |
|---|---|
| Conditionnement | 250 ml ou 500 ml ou 1 l |
| Fabricant | Permabond Engineering Adhesives Ltd |
| Marque | Permabond |
| Pays d'origine | Italie |
| Performance à la résistance finale | |
|---|---|
| Conductivité thermique | 0,19 W/(m.K) |
| Propriétés physiques | |
|---|---|
| Couleur | vert |
| Groupe chimique | Ester méthacrylique |
| Viscosité (adhésifs) | Basse viscosité <500 MPas |
| Viscosité mPa.s | 10-20 |
| Valeurs de durcissement | |
|---|---|
| Largeur de jeu maximale (mm) | 0.05 |
| Résistance de manipulation (acier M10)@23°C | 5 à 20 secondes |
| Résistance fonctionnelle (acier M10)@23°C | 20 minutes |
| Résistance finale (acier M10)@23°C | 1 heure |
| Propriétés thermiques | |
|---|---|
| Température de stockage (°C) | 5-25 |
| Température de service (°C) | -55 à 150 |
| Coefficient de dilatation thermique | 90 x 10-6 mm/mm/°C |
| Mots-clés | |
|---|---|
| Mots-clés | |
Documents et fiches techniques
Fiches de données de sécurité (FDS) et fiches techniques (FT) à télécharger :