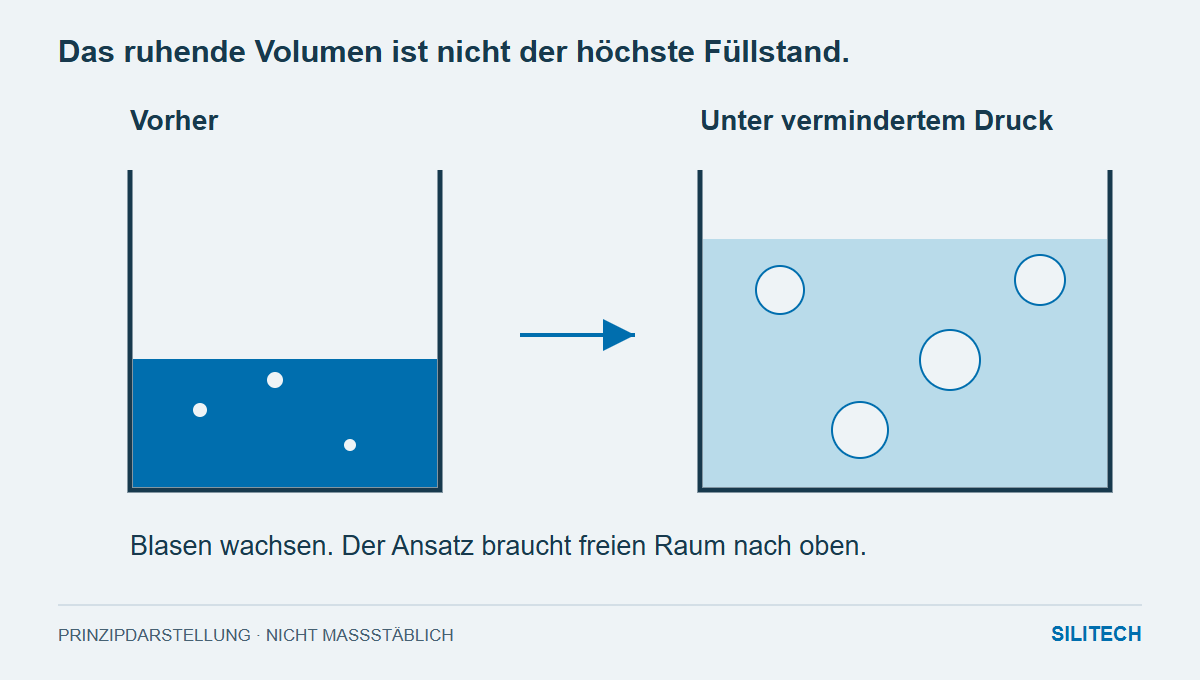
Le bécher est à moitié plein. Dès que le vide est appliqué, le mélange monte brusquement. L'espace libre, qui paraissait abondant quelques instants auparavant, se fait soudain rare.
Sous pression réduite, les bulles de gaz emprisonnées se dilatent. En remontant à la surface, elles libèrent un volume important de matière. Le choix du contenant doit donc tenir compte de ce processus de dégazage.
La largeur est utile, mais la hauteur reste nécessaire
Pour le BLUESIL RTV 141 A et B, Elkem recommande un récipient de grand diamètre par rapport à sa hauteur afin de faciliter le dégazage. Par ailleurs, la notice précise que la hauteur doit être suffisante pour permettre au produit de remonter.
Un récipient plus large raccourcit le trajet du liquide à niveau de remplissage égal et offre une plus grande surface d'échange. Cependant, un rebord trop bas peut tout de même provoquer un débordement. Par conséquent, un récipient « aussi plat que possible » ne répondrait pas pleinement à cette exigence.
Il est impossible de déduire de cette méthode un facteur d'espace libre général applicable à toutes les résines et silicones. La viscosité, la quantité d'air pénétré et les conditions de mise en œuvre influent toutes sur ce facteur. Par conséquent, la valeur maximale observée doit être intégrée à un test approprié du produit et du système.
Le processus commence au niveau de l'agitateur
Avant le dégazage, la préparation et le mélange des composants sont déterminés. Pour le RTV 141, les instructions précisent de mélanger les composants individuellement, puis à faible vitesse afin de limiter l'entraînement d'air.
Une agitation plus rapide peut modifier les conditions initiales de l'étape de vide. Changer la forme du bécher, la taille du lot et la méthode de mélange peut donner un résultat différent, mais cela ne révèle que peu de choses sur la cause sous-jacente.
Une surface lisse ne signifie pas nécessairement un composant sans bulles
Après la chambre, le matériau est transféré et coulé. Durant cette opération, de l'air peut être réintroduit ou emprisonné dans la géométrie du moule. Les instructions du RTV-141 recommandent une coulée lente et régulière ; pour les pièces moulées épaisses, l'application doit commencer au point le plus bas du volume à remplir.
Pour un boîtier électronique, le circuit de remplissage est donc crucial. Le matériau doit atteindre les zones prévues tout en permettant à l'air déplacé de s'échapper. Un bon dégazage ne peut compenser un circuit d'air obstrué à l'intérieur du composant.
Le récipient approprié relie les trois étapes
Il permet le mélange souhaité, retient efficacement le liquide qui monte et permet ensuite un versement contrôlé. Un gobelet qui fonctionne bien dans la chambre mais qui crée d'importantes turbulences lors du versement ne résout que partiellement le problème.
Pour plus de clarté, la taille du lot, les dimensions de la cuve et le niveau maximal pendant le dégazage sont des informations utiles. Associées au trajet de coulée, ces informations permettent de comprendre le processus. La pression de vide et le mode de fonctionnement dépendent du produit et des exigences spécifiques du système ; le schéma de la cuve ne constitue pas une configuration de procédé universelle.
Deux questions pratiques
Puis-je utiliser la tasse jusqu'à son volume de remplissage normal ?
Le niveau statique ne tient pas compte de la montée sous vide. Le récipient doit disposer de l'espace libre nécessaire au matériau et à son écoulement.
Pourquoi des défauts persistent-ils dans le composant malgré le dégazage ?
Lors du coulage, de l'air peut être réintroduit ou emprisonné dans des zones non ventilées. C'est pourquoi l'étape de dégazage et la géométrie de remplissage sont considérées séparément.
Mentionné dans l'article
BLUESIL RTV 141 A + B (kit de 1,1 kg) ↗Pour approfondir le lien
Sources et conditions techniques
La documentation produit actuelle est déterminante pour le traitement.